รู้เบื้องต้นเกี่ยวกับกระบวนการผลิตโซ่สมอเรือเดินทะเล - ตอนที่ 1
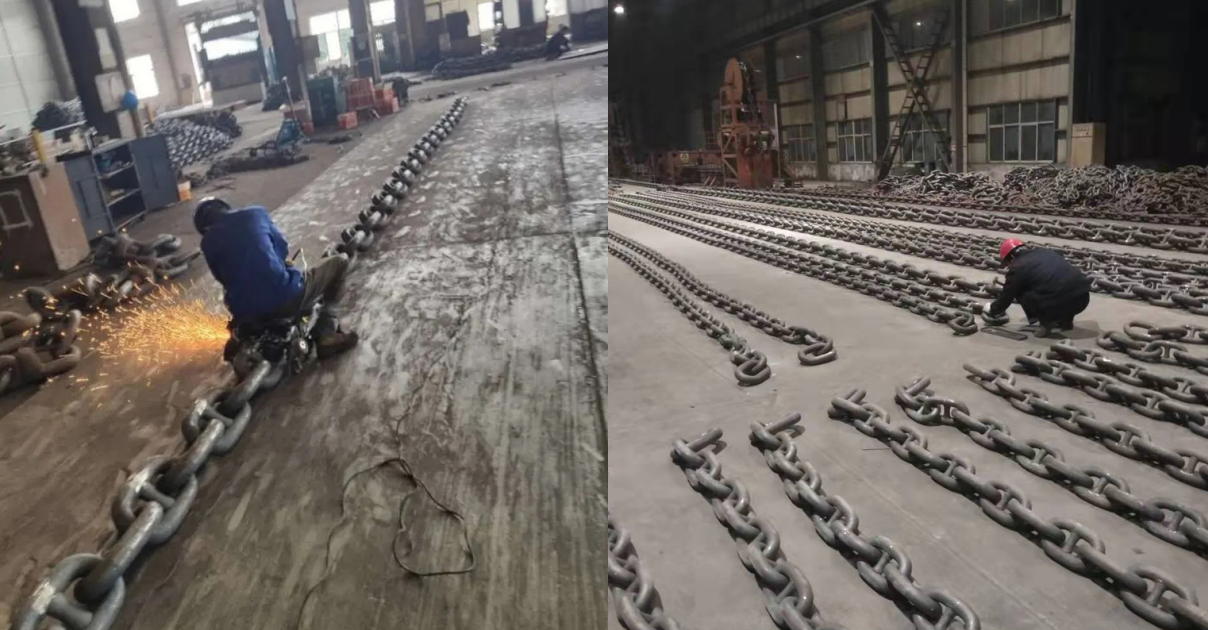
การผลิตพุกเหล็กคาร์บอนเป็นกระบวนการที่มีความเชี่ยวชาญสูงซึ่งเกี่ยวข้องกับขั้นตอนการผลิตที่มีการควบคุมอย่างแม่นยำหลายขั้นตอน ตั้งแต่การเลือกวัตถุดิบจนถึงผลิตภัณฑ์ขั้นสุดท้าย จะผ่านขั้นตอนสำคัญ เช่น การตัด การทำความร้อน การตีโลหะ การเชื่อม การอบชุบด้วยความร้อน การตรวจสอบคุณภาพ และการบำบัดป้องกันการกัดกร่อน แต่ละขั้นตอนจะต้องปฏิบัติตามมาตรฐานสากลอย่างเคร่งครัดเพื่อให้มั่นใจถึงความแข็งแกร่ง ความเหนียว และความต้านทานการกัดกร่อนของโซ่พุก
I. การเตรียมและการตัดวัตถุดิบ
1. การเลือกเหล็ก
- เหล็กหล่อถูกเลือกเป็นวัสดุหลักเนื่องจากมีความแข็งแรงและทนต่อการกัดกร่อนเป็นเลิศ ซึ่งสามารถตอบสนองความต้องการการใช้งานของเรือในสภาพแวดล้อมทางทะเลที่รุนแรง
- ข้อกำหนดเหล็กทั่วไปคือ เหล็กเส้นยาว 6 เมตร เส้นผ่านศูนย์กลาง 120 มิลลิเมตร และเหล็กเส้นเหล่านี้มาถึงโรงงานในรูปแบบแท่งยาวหลายสิบเมตร
2. การตัดที่แม่นยำ
- ใช้เครนสะพานในการเคลื่อนย้ายเหล็กเส้นขนาดใหญ่ ตัดเหล็กเส้นเป็นส่วนตามความยาวที่ต้องการโดยใช้เลื่อยอัตโนมัติ โดยแต่ละส่วนมีน้ำหนักมากกว่า 100 กิโลกรัม
- กระบวนการตัดต้องมั่นใจในความถูกต้องแม่นยำในการจัดเตรียมวัตถุดิบตามข้อกำหนดที่เหมาะสมสำหรับกระบวนการตีขึ้นรูปครั้งต่อไป
ครั้งที่สอง กระบวนการตีและการขึ้นรูป
1. การบำบัดด้วยความร้อน
- ส่วนเหล็กที่ตัดแล้วจะถูกส่งเข้าไปในเตาเหนี่ยวนำและให้ความร้อนที่สูงกว่า 1500°C ฉากภายในเตาหลอมมีลักษณะคล้ายกับ "พระอาทิตย์ตกดินอันดุเดือด" โดยเหล็กจะเรืองแสงเป็นสีส้มเพลิง
- ต้องควบคุมอุณหภูมิความร้อนอย่างแม่นยำ โดยปกติจะอยู่ในช่วง 530-600°C เพื่อให้เหล็กนิ่มเพียงพอสำหรับขึ้นรูป
2. กระบวนการตีขึ้นรูป
- บล็อกเหล็กที่ให้ความร้อนถูกสกัดโดยใช้อุปกรณ์จับยึดเชิงกล และวางลงในเครื่องอัดไฮดรอลิกที่ใช้แรงหลายพันตันในการตีขึ้นรูป
- เหล็กถูกดัดให้เป็นรูปร่างเริ่มต้นของตัวต่อโซ่ขนาดใหญ่ และกระบวนการนี้ต้องใช้การวัดที่แม่นยำอย่างยิ่งและผู้ปฏิบัติงานที่มีประสบการณ์
- การขึ้นรูปคาน: เหล็กกลมขนาดเล็กกว่าจะถูกกดผ่านเครื่องตีให้เป็นรูปร่าง "เอวเล็ก" ทำหน้าที่เป็นโครงสร้างรองรับตรงกลางของโซ่พุก
ที่สาม การเชื่อมและการประกอบ
1. การเชื่อมแบบโซ่ลิงค์
- อินเทอร์เฟซการเชื่อมโยงลูกโซ่ที่โค้งงอจะถูกเชื่อมโดยอัตโนมัติ อิเล็กโทรดกดข้อต่อเข้าด้วยกัน และกระแสจะไหลผ่านเหล็ก ทำให้เกิดความร้อนต้านทานซึ่งจะทำให้ส่วนประกอบหลอมละลายเป็นของแข็งโดยสมบูรณ์
- ในระหว่างกระบวนการเชื่อมจะทำให้เกิด "ประกายไฟเหล็กที่สวยงาม" หลังจากผ่านไปประมาณ 15 นาที ประกายไฟก็ดับลง และการเชื่อมแบบโซ่ลิงค์ก็เสร็จสิ้น
2. การติดตั้งในแนวนอน
- วางแถบแนวนอนที่ประดิษฐ์ขึ้นไว้ที่กึ่งกลางของวงแหวนโซ่สมอ เริ่มอุปกรณ์สวมอัดเพื่อใช้แรงกด และฝังแถบแนวนอนลึกเข้าไปในโซ่สมอ
- แถบแนวนอนถูกยึดติดอย่างแน่นหนากับตัวโซ่พุกโดยการเชื่อม ทำให้มั่นใจในความแม่นยำของขนาดโดยรวมและรูปร่างของโซ่พุกมีความเสถียร