ความรู้เบื้องต้นเกี่ยวกับกระบวนการผลิตโซ่สมอเรือเดินทะเล - ตอนที่ 2
IV. กระบวนการบำบัดความร้อน
1. การชุบและแบ่งเบาบรรเทา
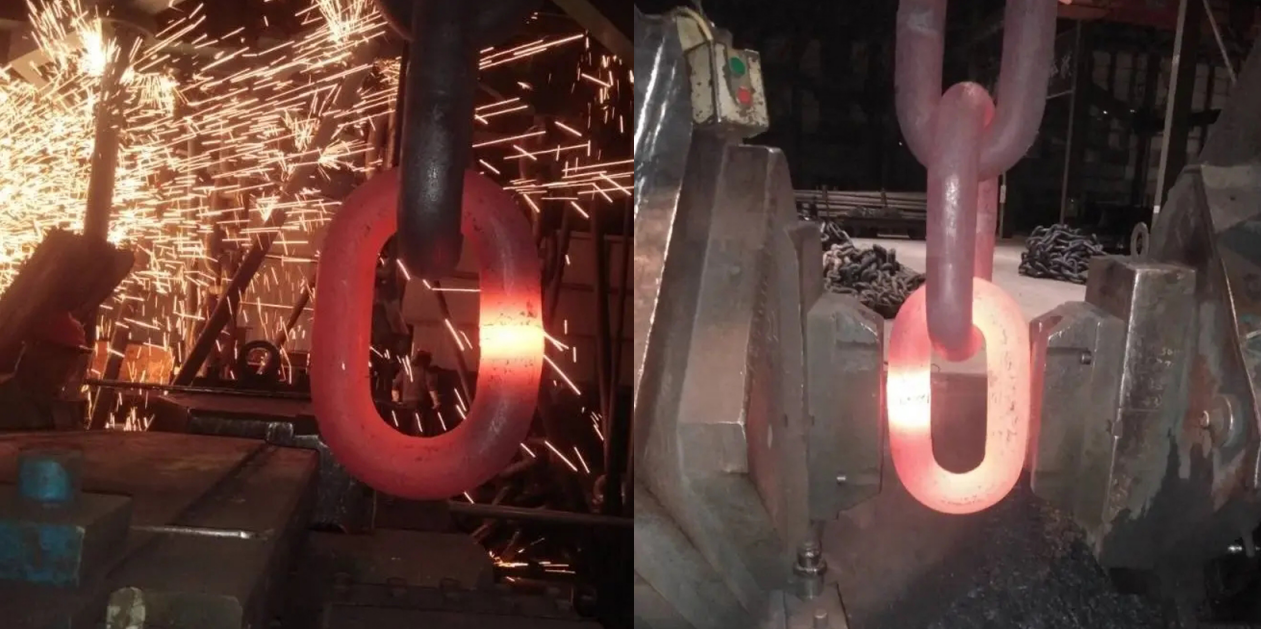
- โซ่พุกต้องผ่านการชุบแข็ง 900°C และอุณหภูมิ 600°C เพื่อเพิ่มความแข็งแรงและความเหนียว
- การวิจัยระบุว่าความต้านทานการสึกหรอจะดีที่สุดเมื่อดับที่อุณหภูมิ 860°C ในขณะที่การเพิ่มอุณหภูมิการอบคืนตัวจะลดปริมาณของเฟส α-เฟอร์ไรต์ที่มีลักษณะคล้ายเข็ม และเปลี่ยนซีเมนไทต์จากที่มีลักษณะคล้ายแผ่นเป็นเม็ด
2. การเพิ่มประสิทธิภาพพารามิเตอร์การรักษาความร้อน
- ระยะเวลาในการพักตัวระหว่างการแบ่งเบาบรรเทามีผลกระทบอย่างมากต่อประสิทธิภาพ จะมีผลที่เห็นได้ชัดเจนเมื่อระยะเวลาในการถือครองน้อยกว่า 30 นาที แต่ผลกระทบจะน้อยลงเมื่อเกิน 30 นาที
- อุปกรณ์บำบัดความร้อนต้องเป็นไปตามข้อกำหนด เช่น ประสิทธิภาพการเก็บความร้อนที่ดี ความสม่ำเสมอของอุณหภูมิเตาเผาที่ดี และการจัดให้มีระบบวัดอุณหภูมิแบบหลายจุด
V. การตรวจสอบและทวนสอบคุณภาพ
1. การทดสอบแรงดึง
- ส่วนโซ่สมอทั้งเส้น (เรียกว่า "ช็อต") มีความยาวประมาณ 27 เมตร และผ่านการทดสอบแรงดึงที่ต้องใช้แรงนับหมื่นตัน
- เครื่องดึงแรงดึงอัตโนมัติจะยืดข้อต่อทั้งหมดเพื่อตรวจสอบว่าความแข็งแรงเป็นไปตามมาตรฐานหรือไม่ การแตกหักไม่ว่าในขั้นตอนใดก็ตามจะทำให้โซ่พุกทั้งหมดเสียหาย
2. การทดสอบแบบไม่ทำลาย
- การทดสอบอนุภาคแม่เหล็กและการตรวจจับข้อบกพร่องด้วยรังสีเอกซ์ใช้เพื่อตรวจจับรอยแตกขนาดเล็กที่มองไม่เห็นด้วยตาเปล่า
- การทดสอบด้วยคลื่นเสียงความถี่สูงจะตรวจสอบข้อบกพร่องภายในเพื่อให้แน่ใจว่าโครงสร้างโซ่สมอมีความสมบูรณ์
3. การทดสอบอื่นๆ
- การทดสอบความต้านทานการกัดกร่อน: วางโซ่สมอไว้ในน้ำทะเลเป็นเวลา 7 วัน และสังเกตระดับการเกิดสนิมที่พื้นผิว
- การทดสอบผงคาร์บอน: ตรวจจับรอยแตกเล็กๆ ที่ไม่สามารถมองเห็นได้ด้วยตาเปล่า